Толщина лакокрасочного покрытия: как измерять слои
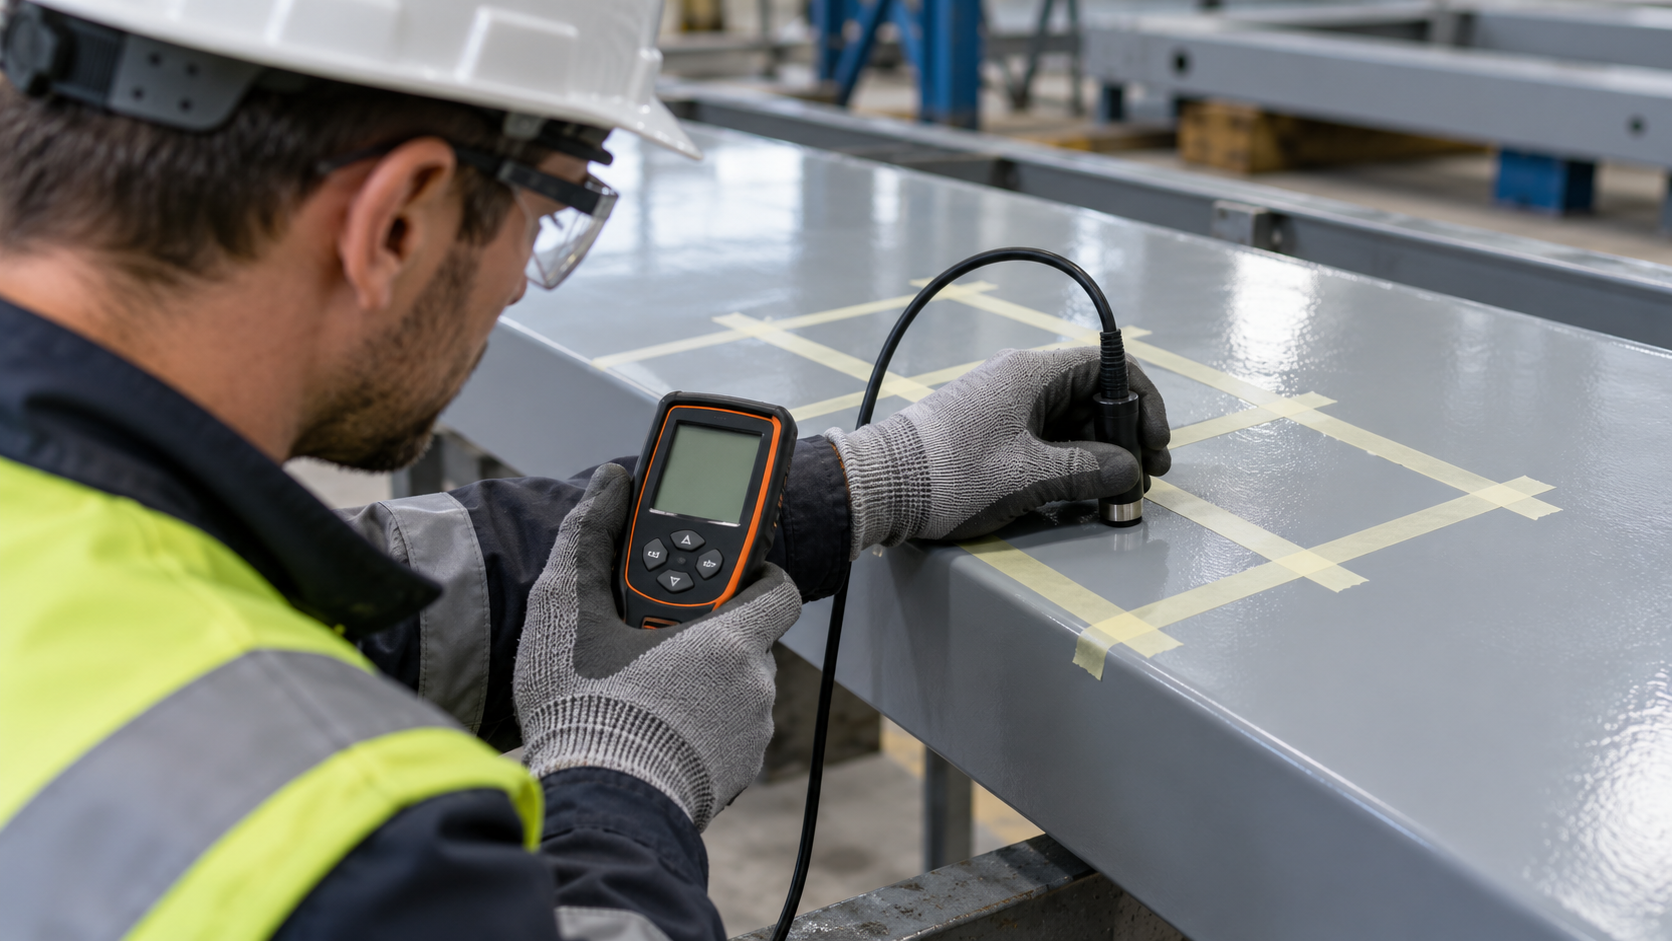
Толщина лакокрасочного покрытия определяет, сможет ли система защитить основание в заданных условиях. Контроль ведут на двух этапах: толщину мокрой плёнки проверяют во время нанесения, сухой — после отверждения. Результат сопоставляют не с универсальной цифрой, а с техническим паспортом материала выбранной системы и проектной спецификацией.
Зачем контролировать толщину покрытия
Покрытие защищает металл не само по себе, а как система слоёв с заданной сухой толщиной плёнки — DFT. Если слой тоньше требуемого, барьер для влаги и агрессивной среды получается неполным. Если толщина больше допустимой, растёт риск потёков, плохого отверждения, внутренних напряжений и растрескивания.
Для антикоррозионной системы важна не декоративная равномерность, а работа всех слоёв вместе: грунта, промежуточного материала и финиша. Эпоксидное покрытие часто входит в такую систему как барьерный слой, поэтому его нельзя оценивать отдельно от подготовки металла, совместимости материалов и последующих слоёв.
Правильная толщина покрытия — не усреднённое значение из таблицы, а параметр конкретной системы для заданных условий эксплуатации.
Недобор часто появляется на кромках, сварных швах, стыках и участках сложной геометрии. Именно там покрытие получает повышенную нагрузку. Перебор тоже не решает проблему: дополнительный материал не исправит загрязнённое основание, неверное межслойное состояние или дефект нижнего слоя.
Приёмочный диапазон задают техническая документация на материал и проект. Они учитывают назначение конструкции, число слоёв, метод нанесения и требования заказчика. До начала работ полезно определить, какие слои и зоны будут контролировать отдельно.
Чем отличаются мокрая и сухая толщина плёнки
Мокрая толщина плёнки, WFT, показывает толщину материала сразу после нанесения. Сухая толщина плёнки, DFT, показывает толщину покрытия после испарения летучих компонентов и отверждения. WFT помогает оператору скорректировать нанесение, а DFT подтверждает готовый результат.
| Показатель | Когда измеряют | Чем измеряют | Для какого решения нужен |
|---|---|---|---|
| WFT — мокрая толщина | Сразу после нанесения | Гребёнкой для мокрой плёнки или подходящим инструментом | Проверить, хватит ли нанесённого слоя для получения целевой DFT |
| DFT — сухая толщина | После высыхания или отверждения | Толщиномером по металлу | Принять слой или всю систему покрытия |
Переход от WFT к DFT зависит от объёмной доли нелетучих веществ. Эти сведения производитель указывает в технический паспорт материала. По ним технолог может рассчитать ориентир для мокрого слоя, но расчёт не заменяет измерение готовой сухой плёнки.
Например, оператор может получить нужную WFT в одной точке, но потерять материал на вертикальной плоскости или у сварного шва. После отверждения фактическая DFT окажется ниже цели. Поэтому WFT — инструмент оперативного контроля нанесения, а DFT — основа приёмки.
Не переносите результат WFT в протокол готового покрытия. В нём фиксируют именно сухую толщину, полученную после завершения технологической выдержки.
Каким прибором измеряют толщину ЛКП
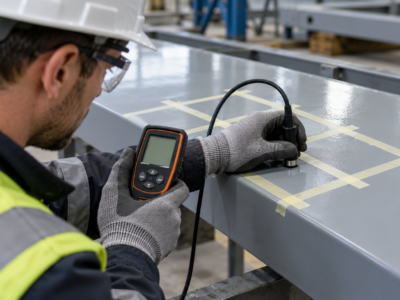
Толщиномер измеряет расстояние от преобразователя до металлического основания, то есть суммарную толщину непроводящего покрытия над металлом. Метод выбирают не по названию прибора, а по материалу основания, геометрии детали и диапазону предполагаемых значений.
| Основание | Принцип измерения | Где применяют | Что проверить заранее |
|---|---|---|---|
| Ферромагнитный металл | Магнитный | Сталь, чугун и конструкции из них | Тип преобразователя, радиус кривизны, допустимая толщина основания |
| Цветной проводящий металл | Вихретоковый | Алюминий и другие проводящие немагнитные металлы | Совместимость прибора с металлом, диапазон и состояние поверхности |
| Специальные образцы | Механический, микрометрический или разрушающий | Лабораторная проверка, спорные случаи, контроль слоя в сечении | Допустимость разрушения покрытия и методику оценки |
Магнитный метод не подходит для цветного проводящего металла, а вихретоковый не заменяет его на стали. Ошибка возникает и при верном принципе, если датчик плохо прилегает к детали или основание слишком тонкое для модели прибора.
До замеров сверяют паспорт толщиномера: рабочий диапазон, ограничения по шероховатости, радиусу кривизны, толщине основания и условиям эксплуатации. Для проверки антикоррозионные покрытия для металла выбирают вместе с методом контроля, а не после окраски.
Как подготовить и откалибровать толщиномер
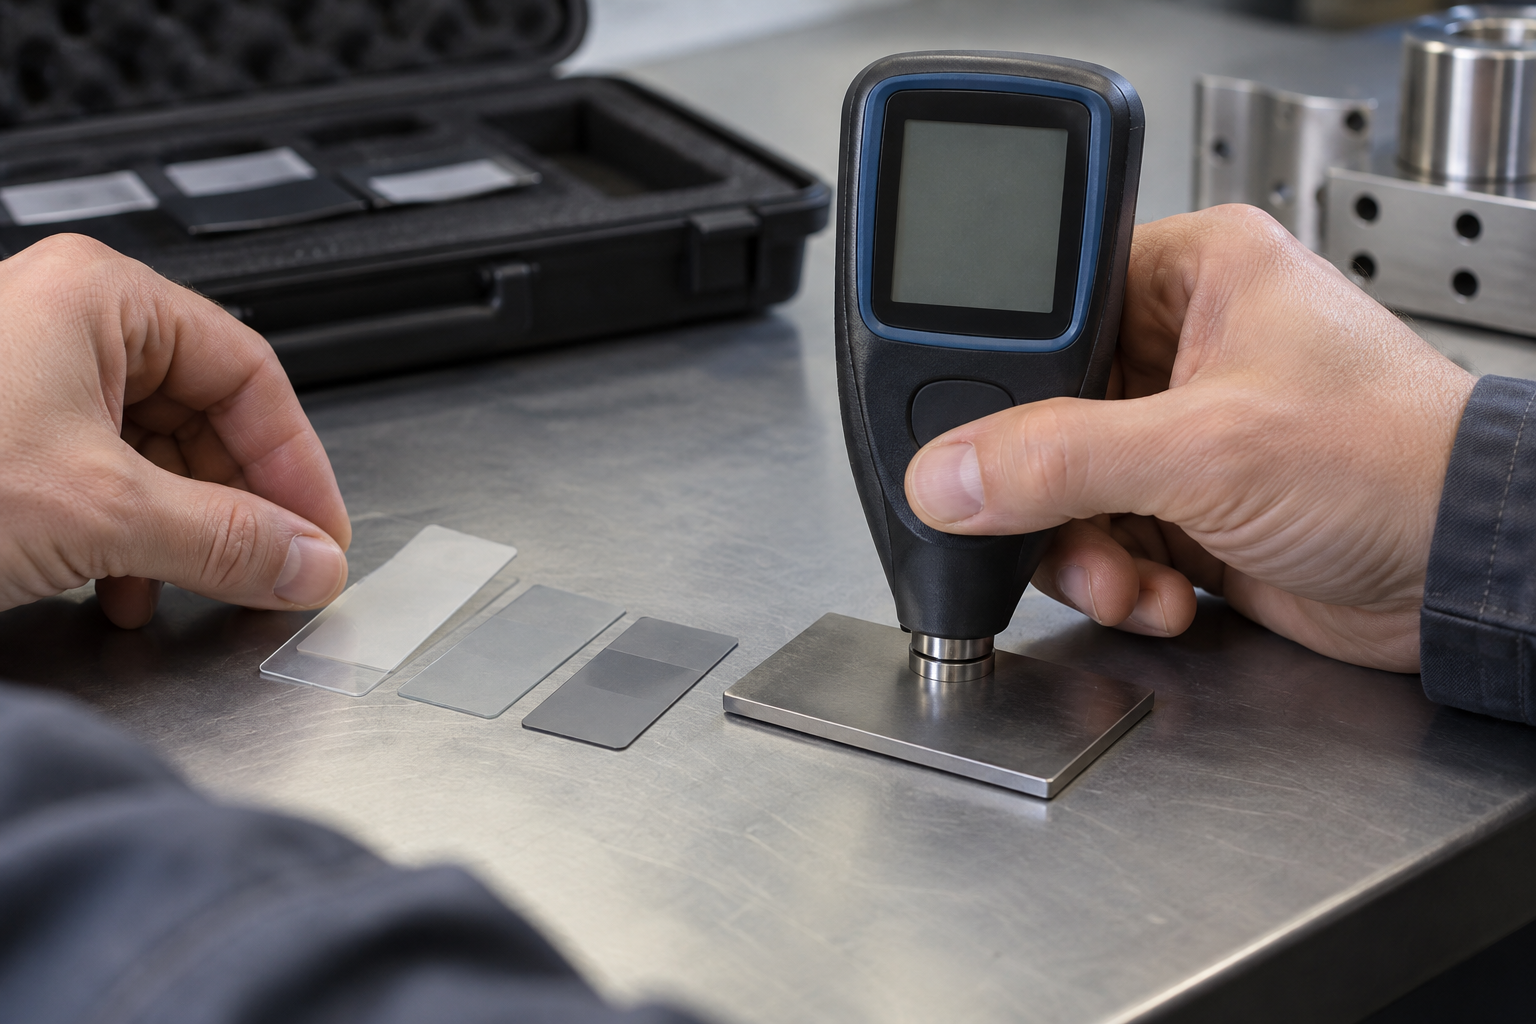
Калибровка нужна, чтобы серия измерений была сопоставимой. Настройка на случайной металлической пластине не годится: её материал, толщина и состояние могут отличаться от контролируемого изделия. Основание для калибровки должно быть близко к реальному по типу металла и геометрии.
- Проверьте тип преобразователя, заряд прибора и диапазон измерений.
- Очистите контрольное основание и участок изделия от пыли, влаги и посторонних частиц.
- Выполните настройку нуля на непокрытой пластине или участке такого же металла.
- Проверьте показания по эталонной плёнке и повторите измерение в нескольких точках.
- Запишите результат калибровки и повторите проверку после завершения серии.
Стабильное показание на эталонной плёнке ещё не означает, что можно измерять везде. На результат влияют шероховатость металла, температура, кривизна поверхности, близость к кромке и толщина основания. На узких элементах и трубах датчик может прилегать иначе, чем на плоской пластине.
Проверка до и после серии помогает выявить смещение настроек. Если прибор изменил показания, уже собранные данные не стоит автоматически принимать: сначала определяют причину и решают, требуется ли повторный контроль. В протоколе указывают модель, серийный номер, метод и сведения о калибровке.
Как проводить измерения на изделии или металлоконструкции
Одно измерение в центре детали не подтверждает качество покрытия всей металлоконструкции. Карта точек должна отражать площадь, конфигурацию изделия и зоны, где нанесение сложнее. План контроля берут из проекта, технический паспорт материала, требований заказчика или согласованной методики.
Сначала делят объект на понятные участки: плоскости, полки, соединения, трубы, опоры и узлы. Затем распределяют точки по площади, а не собирают их рядом. Отдельно проверяют сварные швы, стыки, переходы сечения и труднодоступные зоны. На кромках и местах, где датчик не прилегает корректно, измерение может быть недостоверным. Такие точки либо исключают, либо контролируют по согласованной методике.
Для каждой зоны фиксируют отдельные значения, а затем рассчитывают показатели, которые требует проект или согласованный документ. Не заменяйте серию замеров одним средним значением: оно может скрыть локальный недобор или участок с избыточной толщиной.
Перед работой составьте маршрут:
- выделите зоны по типу элемента и коррозионной нагрузке;
- отметьте точки на схеме или фото объекта;
- проверьте, что покрытие достигло состояния, пригодного для DFT-контроля;
- держите датчик перпендикулярно поверхности;
- записывайте каждое значение сразу, без переноса из памяти;
- повторите замер при сомнительном или выбивающемся результате.
Такой порядок помогает отделить реальный дефект от случайной ошибки оператора. Он особенно важен для ремонта и приёмки крупных конструкций, где повторный доступ к каждому участку может быть затратным.
Как оценить результат по техническому паспорту материала и проектной спецификации
технический паспорт материала задаёт технологические параметры конкретного материала: целевую сухую толщину, число слоёв, расход, условия нанесения и межслойные ограничения. Проектная спецификация может дополнить эти данные требованиями к отдельным зонам, документированию и порядку приёмки. Только вместе они дают критерий соответствия.
Для эпоксидного покрытия смотрите не только на итоговую DFT. Важно, предусмотрен ли контроль каждого слоя, нужна ли определённая толщина грунта и как следующий материал взаимодействует с предыдущим. Суммарная толщина не всегда доказывает, что система нанесена верно: один слой может быть слишком тонким, а другой — чрезмерно толстым.
Решение о соответствии принимают по техническому паспорту материала конкретной системы и проекту, а не по таблице типовых толщин.
Требования согласованного стандарта применяют только в пределах его области действия. Перед включением любого стандарта в договорную документацию сверяют актуальную редакцию, назначение документа и согласованную методику контроля.
Если в технический паспорт материала нет нужного условия, не подменяйте его предположением. Запросите разъяснение у производителя материала или закрепите решение с заказчиком до начала окраски. Для подбора системы полезно также разобраться, как выбрать защиту металла от коррозии.
Что делать при недоборе или переборе толщины
При отклонении не принимайте участок и не наносите новый слой автоматически. Сначала подтвердите, что проблема относится к покрытию, а не к прибору или процедуре замера. Перепроверьте калибровку, прилегание датчика, карту точек и повторяемость результатов.
Недобор бывает следствием слабого расхода, неверной WFT, потерь на сложной геометрии или неподходящего режима нанесения. Перебор возникает из-за лишних проходов, потёков, неверной настройки оборудования и накопления материала в углах. У причин могут быть общие признаки, поэтому решение принимают после проверки каждого фактора.
Чек-лист действий при отклонении:
- подтвердить значение повторными замерами на согласованной зоне;
- проверить настройку толщиномера и состояние преобразователя;
- сопоставить фактические точки с картой контроля;
- установить причину отклонения в технологии нанесения;
- оценить риск дефектов по техническому паспорту материала и проектной спецификации;
- согласовать дополнительный слой, локальный ремонт или удаление покрытия;
- повторно проконтролировать отремонтированный участок и внести данные в протокол.
Добавочный слой помогает только тогда, когда его допускают технология и состояние нижнего покрытия. Он не исправит плохую адгезию, загрязнение или неотверждённый материал. При переборе может потребоваться другой маршрут ремонта, поскольку новое нанесение увеличит толщину ещё сильнее.
Что записать в протокол контроля толщины
Протокол контроля превращает отдельные показания толщиномера в проверяемый результат. Без карты точек, сведений о приборе и основания для критериев другой специалист не сможет надёжно повторить проверку или оценить спорный участок.
Без карты точек и сведений о приборе цифры толщины нельзя надёжно проверить повторно.
В документ включают объект и участок контроля, описание системы покрытия, условия измерения и основание для требований: технический паспорт материала, проектную спецификацию или требования заказчика. Указывают модель и серийный номер толщиномера, метод измерения, сведения о калибровке до и после работ.
Для каждой зоны вносят карту или схему точек, отдельные значения, выбранный способ обработки результатов и вывод о соответствии. Если есть отклонение, фиксируют принятое решение, маршрут ремонта и итог повторного контроля. В конце ставят ответственного за измерения и лицо, которое приняло результат.
Такой протокол нужен не только заказчику. Он помогает технологу найти повторяющуюся проблему в оборудовании или на конкретном типе элемента. Если требуется подобрать покрытие и способ контроля под объект, оставьте заявку специалистам Malare с техническим паспортом материала, проектом и описанием условий эксплуатации.
Частые вопросы
Можно ли измерять толщину покрытия автомобильным толщиномером на металлоконструкции?
Только если модель и преобразователь подходят для материала основания, диапазона толщин и геометрии объекта. Перед работой сверяют паспорт прибора и выполняют калибровку на сопоставимом основании.
Можно ли измерить DFT до полного отверждения?
Состояние покрытия для контроля определяет технический паспорт материала материала и методика. Раннее измерение может повредить покрытие или дать результат, который нельзя использовать для приёмки.
Нужно ли контролировать толщину каждого слоя?
Это зависит от технический паспорт материала и проекта. Для многослойной антикоррозионной системы контроль отдельных слоёв помогает обнаружить ошибку до нанесения следующего материала.
Источники
- ISO 2808:2007 Paints and varnishes — Determination of film thickness — карточка документа ISO о методах определения толщины плёнки.
- ISO 19840:2012 Paints and varnishes — Corrosion protection of steel structures by protective paint systems — Measurement of, and acceptance criteria for, the thickness of dry films on rough surfaces — карточка документа ISO об измерении и критериях приемки сухой плёнки на шероховатой стали.
- ISO 12944-2:2017 Paints and varnishes — Corrosion protection of steel structures by protective paint systems — Part 2: Classification of environments — карточка документа ISO о классификации условий эксплуатации защитных покрытий.
Читайте также
Есть вопросы по покрытию, системе или процессу нанесения?
Специалист Malare поможет подобрать покрытие под ваши условия, подскажет по подготовке основания и объяснит особенности нанесения материала.