Толщина цинкового покрытия: как измерять и какие нормы учитывать
Толщина цинкового покрытия: как измерять и какие нормы учитывать
После прочтения статьи вы сможете подготовить оцинкованную деталь к проверке, выбрать подходящий способ измерения и оформить результаты так, чтобы их можно было сопоставить с требованиями проекта. Вы также поймёте, почему одного показания прибора недостаточно для приёмки и когда вывод нужно отложить до изучения документации на материал или конструкцию.
Зачем проверять толщину цинка
Цинковое покрытие защищает сталь от коррозии, но его качество определяется не только внешним видом. На поверхности могут быть участки с разной толщиной, потёртости, наплывы, пропуски, следы механической обработки и загрязнения. Поэтому визуальный осмотр помогает обнаружить очевидные дефекты, но не заменяет измерение.
Проверка нужна при входном контроле деталей, после нанесения покрытия, перед сборкой металлоконструкции и при обследовании уже эксплуатируемого изделия. В каждом случае цель различается. На складе важно подтвердить соответствие партии сопроводительным документам, после работ — зафиксировать результат конкретного процесса, а при обследовании — понять, сохранился ли защитный слой.
Норму нельзя выбирать по универсальной таблице из справочной статьи. Требуемое значение зависит от способа нанесения цинка, назначения детали, условий эксплуатации, типа стали, проектных требований и документации конкретного материала или системы. Перед измерением нужно определить, какой документ является основанием для приёмки.
Какие документы изучить до измерений
Сначала соберите комплект исходных данных: чертёж или спецификацию, требования проекта, сведения о способе цинкования, паспорт покрытия и документы на прибор. Если изделие поступило от другого участника работ, запросите протокол контроля и обозначение партии. Без этого измерение даст числа, но не ответит, являются ли они приемлемыми.
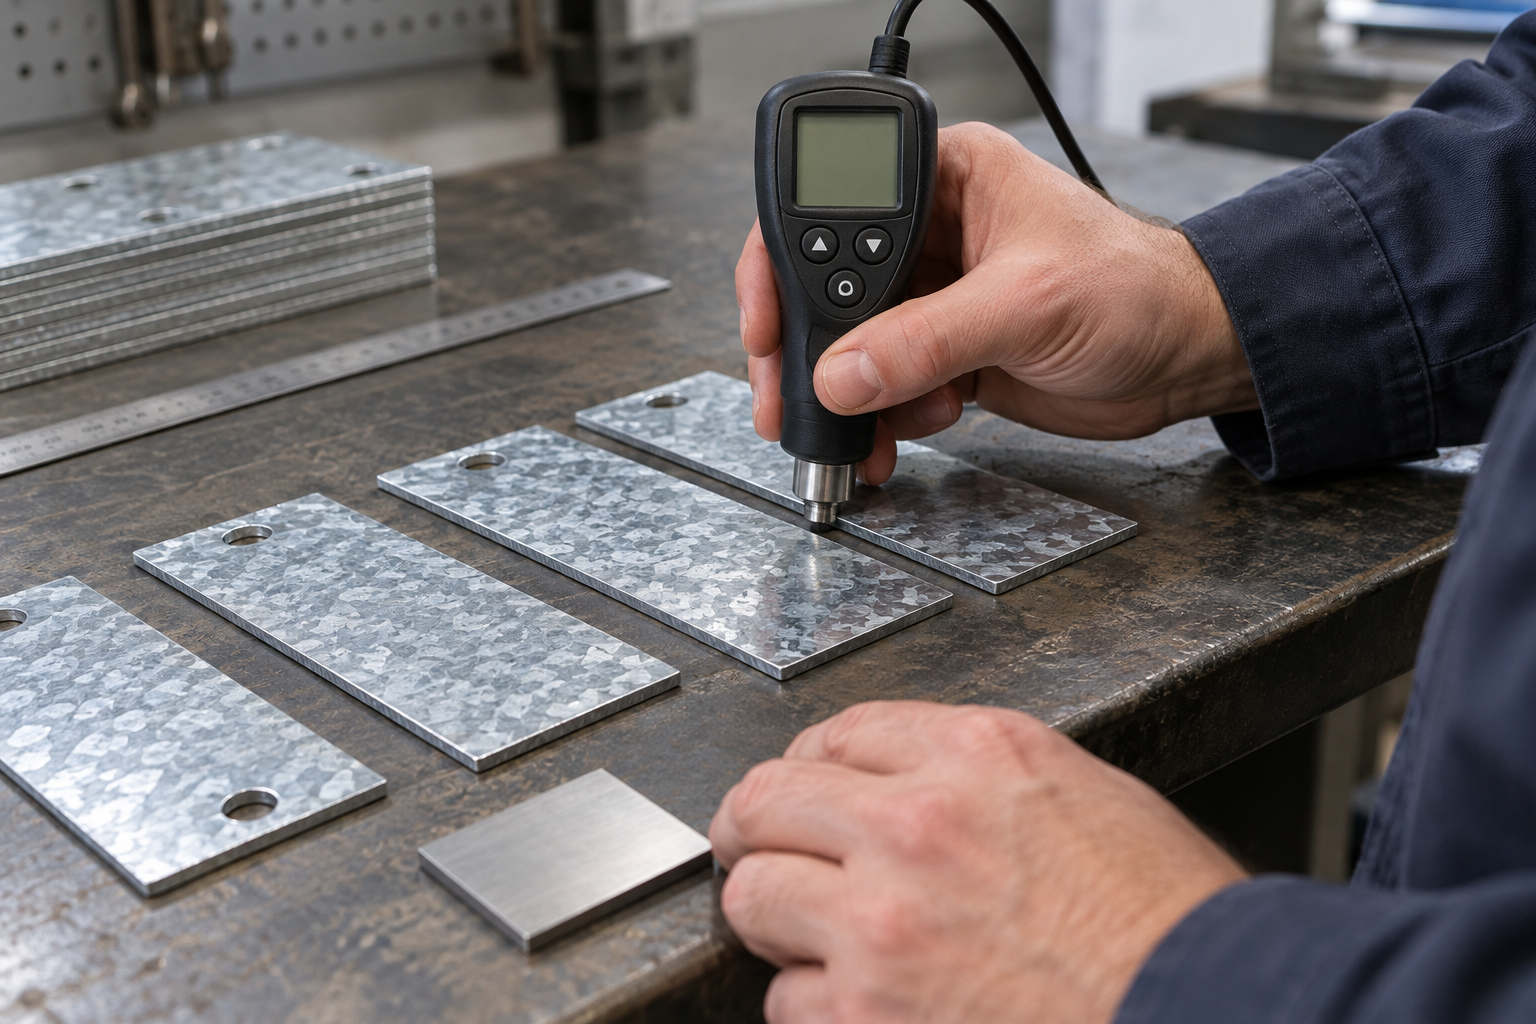
Особенно важно различать среднюю толщину и локальное минимальное значение. Проект может требовать оценки распределения покрытия по поверхности, а методика — определённого количества участков и повторов. Эти условия не следует заменять собственной выборкой. Если документ говорит о контроле отдельных зон, кромок или труднодоступных мест, они должны попасть в план измерений.
Проверяйте актуальную редакцию применяемого стандарта и его область действия. Название похожего документа ещё не означает, что он подходит к вашей детали. Для поиска действующих нормативных документов можно использовать Федеральный информационный фонд стандартов, а сведения об официальной системе стандартизации — на ресурсах Росстандарта.
Как выбрать метод и прибор
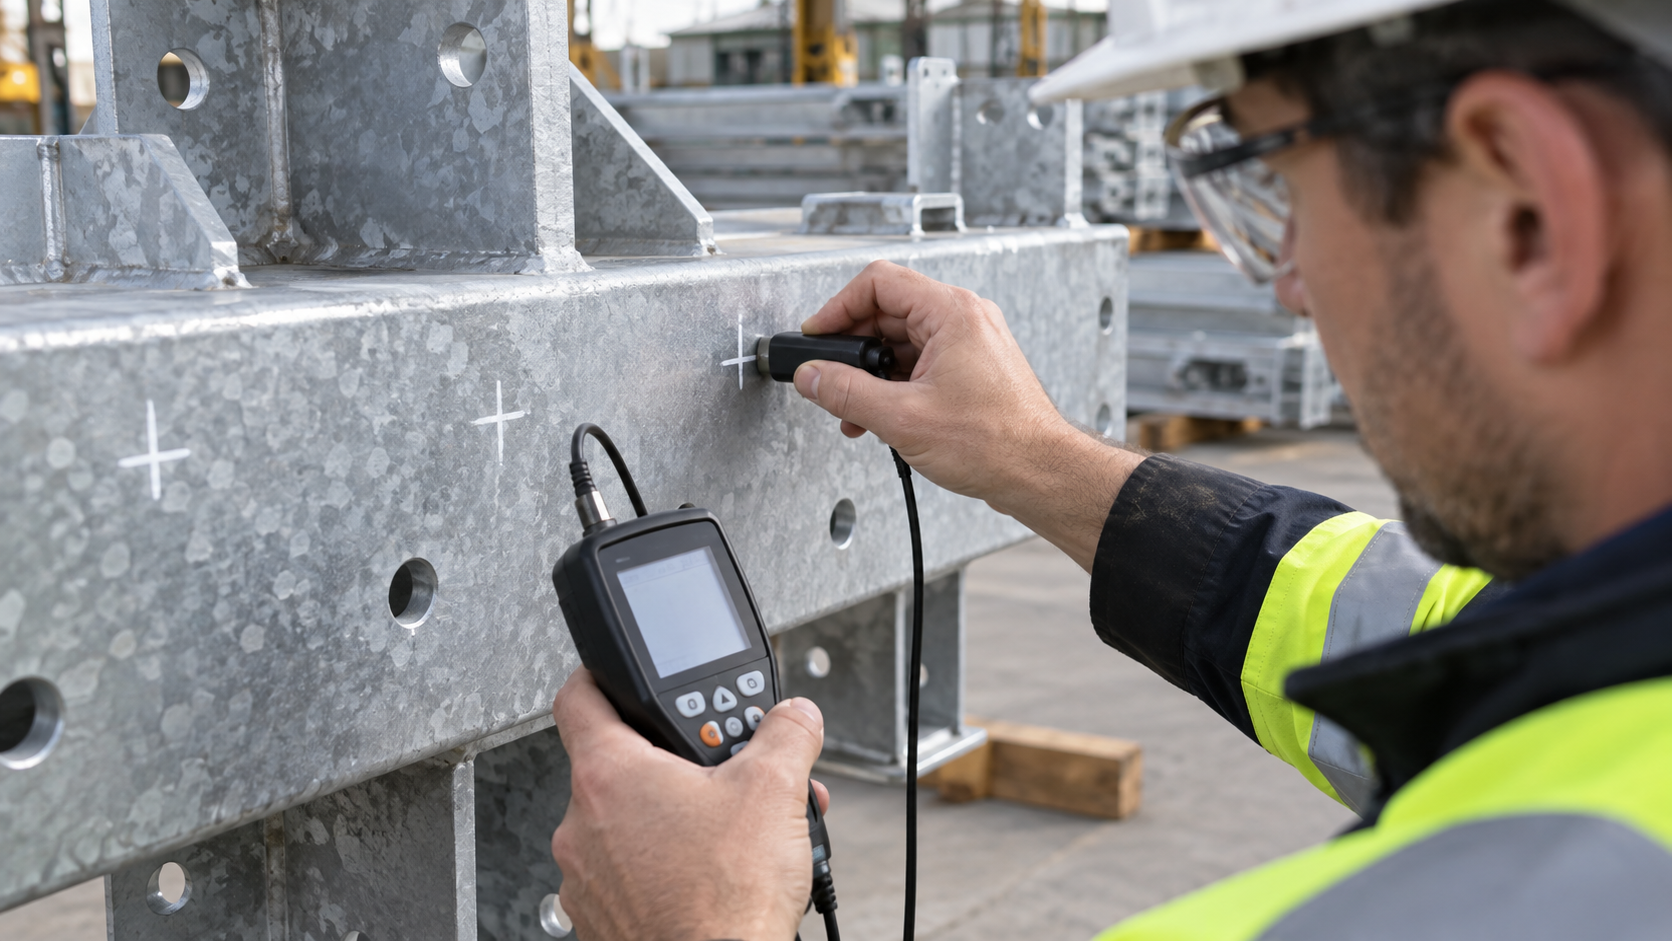
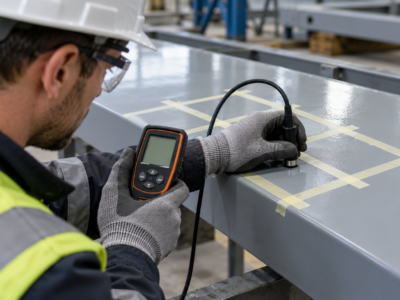
Для стального основания с цинковым слоем часто применяют толщиномеры покрытий, работающие без повреждения поверхности. Но пригодность прибора определяется не удобством меню, а принципом измерения, диапазоном, состоянием основания и типом покрытия. Перед работой изучите руководство прибора и убедитесь, что его метод рассчитан на вашу комбинацию материалов.
Магнитный метод применяют для немагнитного слоя на ферромагнитном основании, однако на результат влияют кривизна детали, шероховатость, близость к краю, форма основания и неоднородность поверхности. Если поверх цинка есть лакокрасочный или другой слой, прибор должен уметь разделять нужные слои либо измерение проводят по согласованной методике.
Для тонких, сложных или спорных покрытий может потребоваться лабораторный метод либо контроль с повреждением образца. Его выбирают, когда переносной прибор не обеспечивает достоверности или требуется установить состав и строение слоя. Метод должен быть заранее согласован с проектом, а не выбран уже после получения неудобного результата.
Подготовка детали и прибора
Перед измерением осмотрите поверхность и очистите её от пыли, масла, влаги, рыхлых продуктов коррозии и посторонних частиц. Очистка не должна снимать сам цинк или менять рельеф. Если загрязнение нельзя удалить безопасно, отметьте участок как неподходящий для измерения и выберите соседнюю зону по правилам методики.
Определите геометрию детали. На плоской панели, трубе, уголке, резьбовой части и кромке условия измерения различаются. Составьте схему с зонами контроля: наружные и внутренние поверхности, торцы, сварные участки, места крепления и области, где возможны механические повреждения. Не смешивайте в один итог показатели разных типов поверхностей без пояснения.
Проверьте состояние щупа, кабеля, корпуса и экрана. Прибор калибруют или настраивают по процедуре изготовителя с использованием подходящих эталонов и с учётом основания. Настройка на гладкой пластине не гарантирует корректность на шероховатой оцинкованной стали. Если условия поверхности отличаются от эталона, это фиксируют в записи и учитывают при оценке результата.
Порядок измерения на объекте
Работу выполняют по заранее определённому плану, чтобы результат не зависел от случайного выбора точек. Один показатель не характеризует всю конструкцию. Количество зон, повторов и правила усреднения берут из проекта, стандарта или документации конкретного покрытия.
- Идентифицируйте деталь, партию, поверхность и участок контроля.
- Осмотрите поверхность, удалите допустимые загрязнения и отметьте дефекты.
- Проверьте прибор на эталоне и выполните настройку по руководству.
- Разместите щуп перпендикулярно поверхности без перекоса и чрезмерного нажима.
- Сделайте серию показаний в каждой предусмотренной зоне, не повторяя механически одну точку.
- Запишите отдельные значения, среднее, минимальное показание и условия, которые могли повлиять на результат.
- Сопоставьте данные с конкретным критерием приёмки и оформите решение по каждой детали или партии.
Если показание заметно отличается от соседних, не удаляйте его как «ошибочное» без проверки. Повторите измерение рядом, проверьте чистоту щупа и правильность положения прибора. Сильный разброс может указывать на реальную неоднородность покрытия, а не на неисправность оборудования.
Как интерпретировать результаты
Результаты удобно оформлять в журнале или протоколе. В нём указывают идентификатор детали, дату, прибор, метод, состояние поверхности, зоны контроля, все показания и основание для сравнения. Если использовалась настройка по эталону, записывают её тип и результат проверки. Такая запись позволяет повторить контроль и объяснить расхождения.
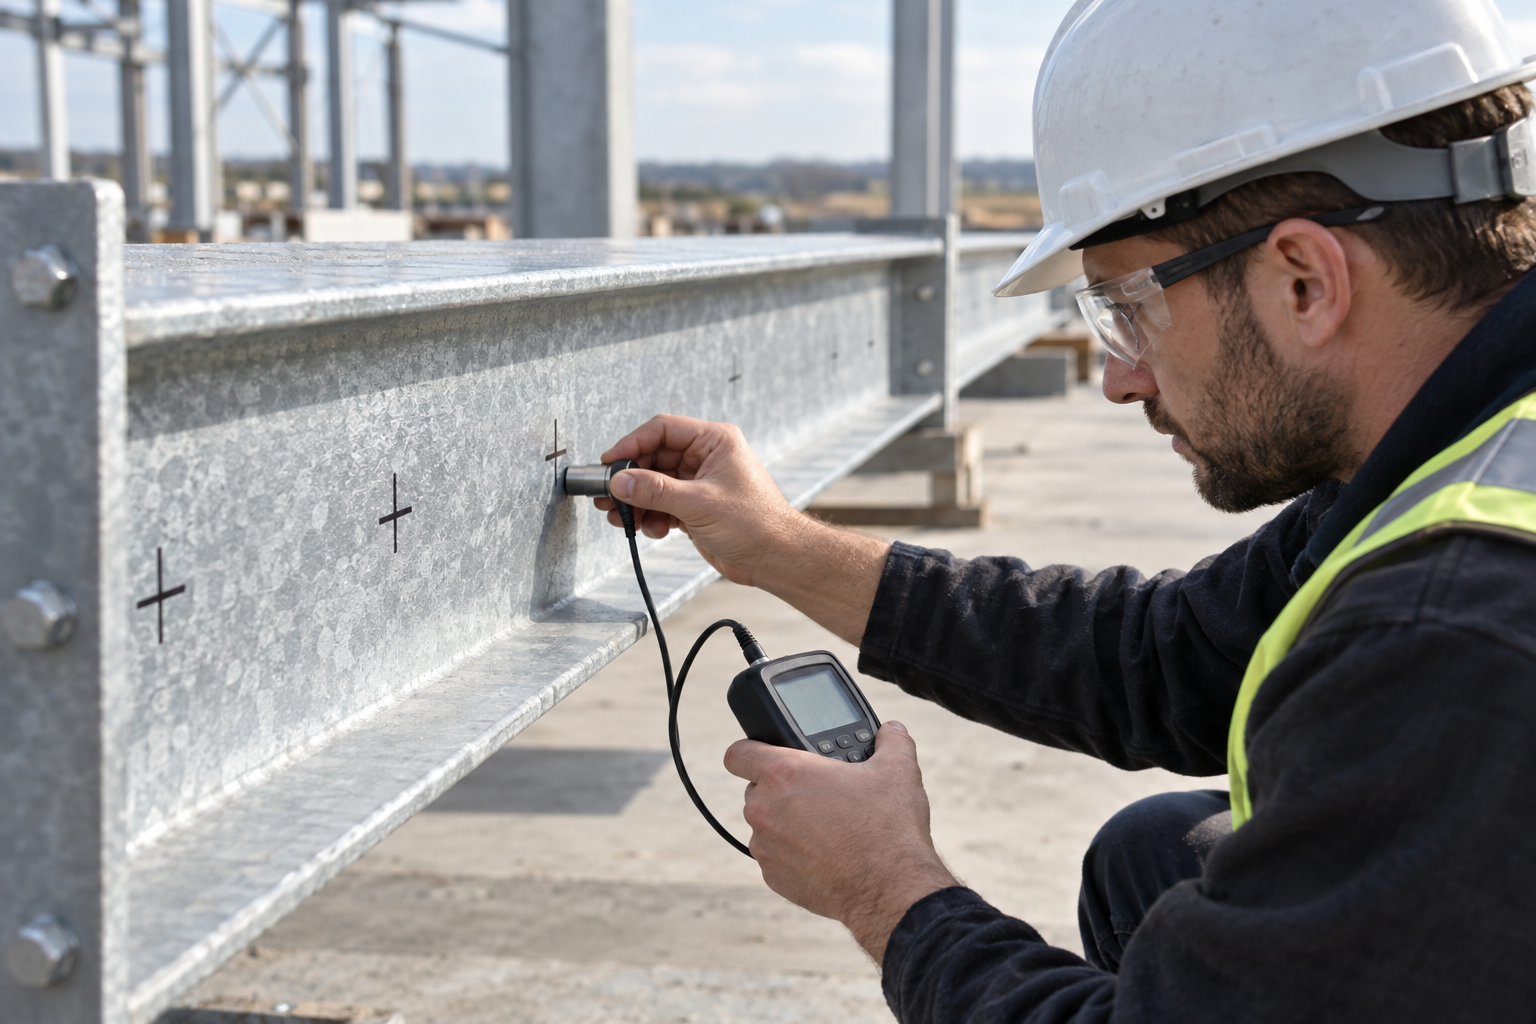
Не подменяйте требование к минимальному значению средним арифметическим. Среднее может выглядеть благополучно, даже если отдельная зона не соответствует критерию. И наоборот, единичный выброс нужно оценивать с учётом правил методики: возможно, документ определяет порядок исключения явно ошибочного измерения или требует дополнительной выборки.
При спорном результате отделите три вопроса: исправен ли прибор, правильно ли выбран метод и соответствует ли сама деталь требованию. Повторная проверка должна отвечать на конкретный вопрос. Простое увеличение числа показаний без изменения условий не делает вывод достовернее.
Типичные ошибки при контроле
Одна из частых ошибок — измерять на грязной или мокрой поверхности. Слой загрязнения меняет расстояние между щупом и основанием, а влага может повлиять на контакт и стабильность показаний. Другая ошибка — проводить все измерения в центре крупной плоскости, игнорируя края, отверстия, сварные зоны и места обработки.
Нельзя переносить требования к горячему цинкованию на другой способ нанесения или сравнивать готовую деталь с нормой, предназначенной для иной конструкции. Также рискованно ориентироваться на цвет, блеск или равномерность оттенка: внешний вид не показывает фактическую толщину слоя.
Проблемы возникают и при неверной калибровке. Если прибор настроен по гладкому эталону, а измерение ведётся по грубой поверхности, систематическая ошибка может повторяться во всех точках. Не следует смешивать результаты разных приборов без проверки их сопоставимости. При передаче объекта от одной смены другой важно сохранить методику и исходные настройки.
Что делать при несоответствии
Если результат ниже установленного критерия, сначала остановите оформление окончательной приёмки и зафиксируйте участок. Проверьте документ, единицы измерения, метод, настройку прибора и идентификацию детали. Затем выполните повторный контроль по согласованной процедуре. Не стоит сразу шлифовать, перекрывать или ремонтировать поверхность: такие действия могут скрыть исходное состояние и усложнить выяснение причины.
Дальнейшее решение зависит от проекта. Возможны дополнительная обработка, локальный ремонт, переделка покрытия или техническое согласование отклонения. Способ восстановления выбирают только после проверки совместимости материалов и требований к подготовке. Вопросы очистки, обезжиривания и состояния основания связаны с подготовкой металла перед окрашиванием, а выбор последующих слоёв рассматривают вместе с общей системой защиты металла от коррозии.
После ремонта контроль повторяют в тех же зонах и по тем же правилам, если проект не устанавливает иной порядок. В протоколе сохраняют первоначальные и итоговые данные, чтобы было видно, какое действие устранило проблему.
Границы применимости измерений
Переносной толщиномер не отвечает на все вопросы о покрытии. Он может показать толщину слоя, но не всегда подтверждает адгезию, сплошность, химический состав, наличие пор или правильность подготовки стали. Для этих характеристик нужны отдельные испытания и документы.
Осторожность нужна при измерении на малых деталях, тонком основании, сильно изогнутых поверхностях, рядом с отверстиями и кромками. Если геометрия выходит за условия, указанные в руководстве прибора или методике, результат считают ограниченным. В таких случаях применяют другой способ контроля либо обращаются к лаборатории.
Нормативное значение также нельзя назначать только по предполагаемому сроку службы. Требования к толщине устанавливают на основании конкретной технологии, среды эксплуатации и проектной документации. Если исходный документ не найден, корректный вывод — «критерий не определён», а не самостоятельно выбранная цифра.
Частые вопросы
Можно ли определить толщину цинка по внешнему виду?
Нет. Ровный цвет и отсутствие заметных дефектов говорят только о состоянии поверхности. Фактическую толщину подтверждают измерением подходящим методом, а соответствие — сравнением с требованиями конкретного документа.
Достаточно ли одного измерения на детали?
Обычно одного показания недостаточно, поскольку покрытие может быть неоднородным. План зон, количество повторов и порядок усреднения определяют по проекту, стандарту или документации на конкретный процесс.
Что делать, если показания прибора сильно различаются?
Проверьте поверхность, положение щупа, настройку и состояние прибора, затем повторите контроль рядом с исходной точкой. Если разброс сохраняется, его фиксируют как результат обследования и решают вопрос о дополнительном методе или лабораторной проверке.
Источники
Читайте также
Есть вопросы по покрытию, системе или процессу нанесения?
Специалист Malare поможет подобрать покрытие под ваши условия, подскажет по подготовке основания и объяснит особенности нанесения материала.